
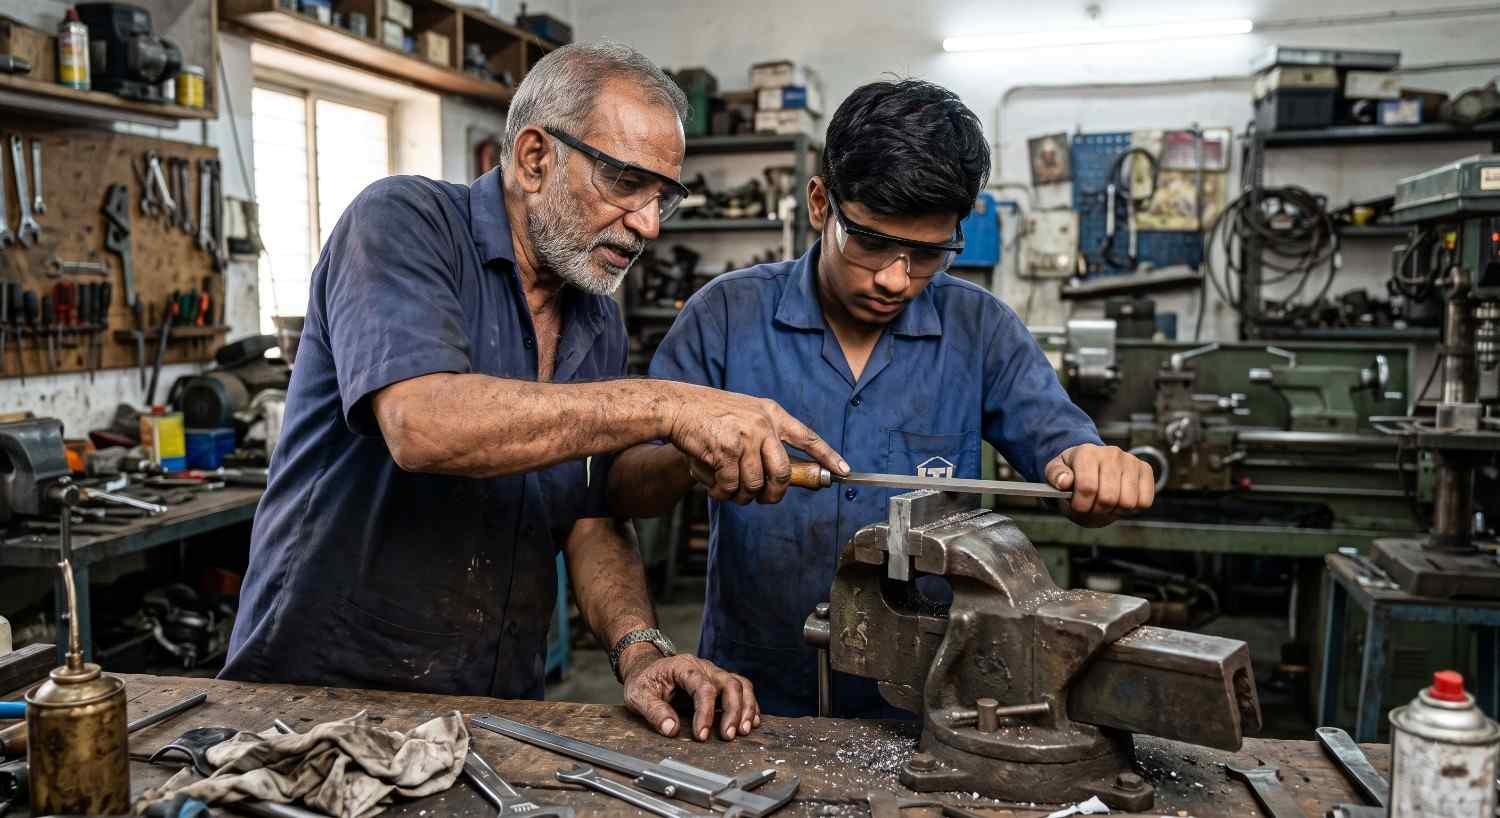
परिचय (Introduction)
ITI Fitter Hand Tools: वर्कशॉप में आपका स्वागत है। अगर आप ITI Fitter ट्रेड के स्टूडेंट हैं, तो हैंड टूल्स (Hand Tools) ही आपके सबसे सच्चे साथी हैं।
बिना सही औज़ारों के एक फिटर बिल्कुल वैसा ही है, जैसे बिना हथियार के कोई फौजी। फिटर ट्रेड में हम मेटल्स (धातुओं) को काटकर, घिसकर और मापकर एक फिक्स साइज़ में लाते हैं।
इस पूरे काम में मशीन से ज्यादा हमारे हाथों और हैंड टूल्स का कमाल होता है। फाइल (File), हैक्सा (Hacksaw), और हैमर (Hammer) जैसे बेसिक टूल्स से ही हम ज़ीरो-एरर (Zero-error) वाली फिटिंग तैयार करते हैं।
ध्यान दें कि थ्योरी रटने से कोई अच्छा फिटर नहीं बनता। वर्कशॉप के अंदर पसीना बहाकर ही आप इन टूल्स की असली ताकत समझ सकते हैं।
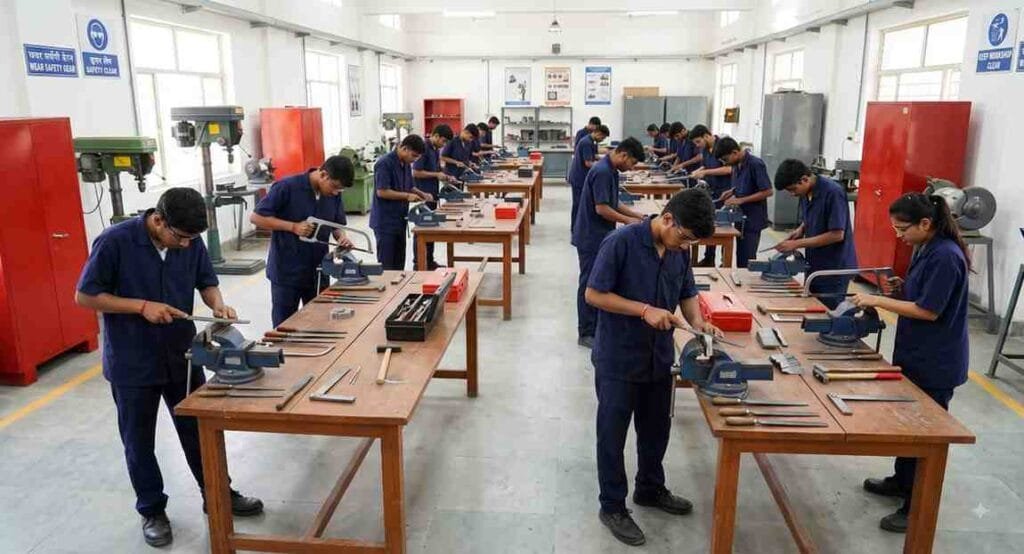
इंडस्ट्री में इसका असली उपयोग कहाँ होता है? (Real-World Industry Application) जब आप ITI पास करके किसी बड़ी इंडस्ट्री में जाएंगे, तो आपको समझ आएगा कि इन बेसिक टूल्स की क्या अहमियत है। भारतीय रेलवे के लोकोमोटिव वर्कशॉप (Locomotive Workshops) से लेकर टाटा मोटर्स (Tata Motors) जैसे बड़े प्लांट तक, हर जगह फिटर की भारी डिमांड है।
बड़ी-बड़ी CNC मशीनें भले ही आ गई हों, लेकिन असेंबली लाइन (Assembly Line) पर फाइनल टच हमेशा एक फिटर ही देता है। मशीनों के पुर्जों को असेंबल करते समय, हल्का सा भी मिसमैच हो जाए तो उसे हैंड फाइलिंग (Hand Filing) से ही सेट किया जाता है।
रेलवे के वैगन रिपेयर शॉप्स में नट-बोल्ट्स को काटना, नई थ्रेडिंग (Threading) करना या डैमेज पार्ट्स को घिसकर सही करना, यह सब रोज़ का काम है। आप चाहें तो DGT (Directorate General of Training) के ऑफिशियल सिलेबस में भी देख सकते हैं कि इंडस्ट्री के लिए हैंड टूल्स की प्रैक्टिकल ट्रेनिंग कितनी अनिवार्य है।
काम करने का सिद्धांत (Working Principle) हैंड टूल्स का सीधा सा सिद्धांत है— ‘मटेरियल रिमूवल’ (Material Removal) और ‘असेंबली’ (Assembly)। जब हम हैक्सा से मेटल काटते हैं, तो उसके दांते (Teeth) मेटल की सतह पर एक वेज (Wedge) की तरह काम करते हैं।
हर बार जब आप हैक्सा को आगे धकेलते हैं, तो वह लोहे का एक छोटा सा चिप (Chip) बाहर निकालता है। बिल्कुल इसी तरह, एक फाइल (रेती) के ऊपर बने छोटे-छोटे दांते मेटल को बहुत बारीक कणों के रूप में खुरचते हैं।
यहां सबसे बड़ा नियम यह है कि कटिंग टूल हमेशा जॉब (Job) के मेटल से ज़्यादा कठोर (Hard) होना चाहिए। इसीलिए हमारे ज़्यादातर कटिंग टूल्स High Carbon Steel (HCS) या High Speed Steel (HSS) के बनाए जाते हैं ताकि वे बिना टूटे लंबे समय तक चल सकें।
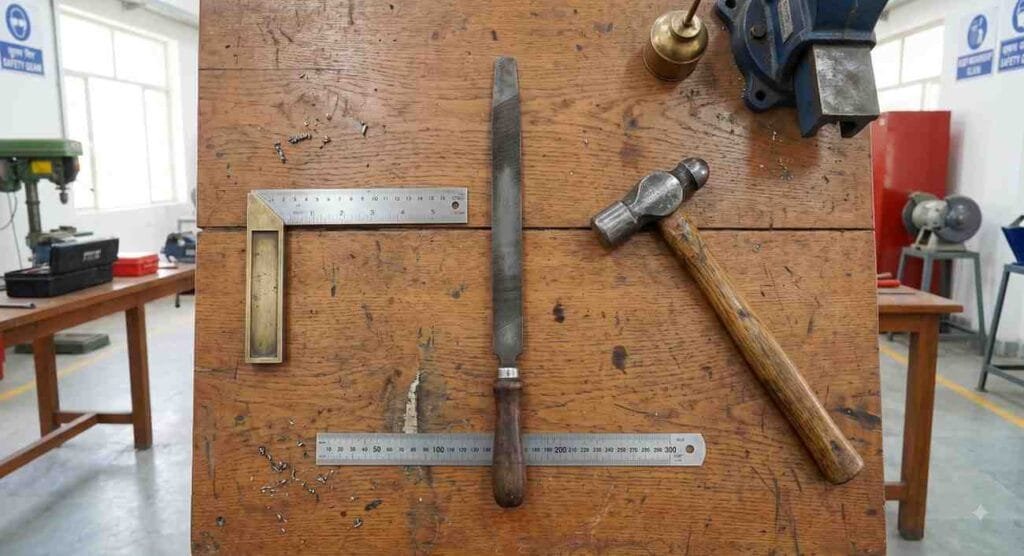
ज़रूरी औज़ार और उपकरण (Tools & Equipment Required) किसी भी प्रैक्टिकल जॉब को शुरू करने से पहले आपके पास सही साइज़ और स्पेसिफिकेशन वाले टूल्स होने चाहिए। नीचे दी गई लिस्ट NIMI और Bharat Skills के इंडस्ट्रियल स्टैण्डर्ड पर आधारित है:
- Steel Rule (स्टील रूल): जॉब का सटीक माप लेने के लिए 300 mm (Metric Graduation) वाला स्टेनलेस स्टील रूल सबसे बेस्ट है।
- Try Square (गुनिया): जॉब को 90 डिग्री (Right Angle) पर चेक करने के लिए 150 mm ब्लेड वाला ट्राई स्क्वायर लें।
- Bench Vice (बेंच वाइस): जॉब को मजबूती से पकड़ने के लिए 150 mm Jaws (जबड़े) वाली बेंच वाइस इस्तेमाल होती है।
- Flat File Second Cut (फ्लैट फाइल सेकंड कट): मेटल को तेज़ी से और फिनिशिंग के साथ घिसने के लिए 250 mm साइज़ की फाइल ज़रूरी है।
- Ball Peen Hammer (बॉल पीन हैमर): पंचिंग (Punching) और रिवेटिंग (Riveting) के लिए 450 grams (1 lb) का हैमर एकदम सही रहता है।
- Hacksaw Frame (हैक्सा फ्रेम): कटिंग के लिए फिक्स्ड या एडजस्टेबल 300 mm का फ्रेम लें, जिसमें हाई स्पीड स्टील का ब्लेड लगा हो।
- Centre Punch (सेंटर पंच): ड्रिलिंग से पहले मार्किंग को पक्का करने के लिए 100 mm लंबाई और 90 डिग्री एंगल वाला पंच चाहिए।
प्रैक्टिकल तरीका – Step-by-Step (Step-by-Step Practical Process) मान लीजिए आपको वर्कशॉप में एक MS Flat (Mild Steel) के टुकड़े को 90 डिग्री के एंगल पर घिसकर बिल्कुल सीधा (Square) करना है। इसे करने का सही इंडस्ट्रियल तरीका नीचे दिया गया है:
- Bench Vice की ऊंचाई सेट करें: सबसे पहले अपनी बेंच वाइस के पास खड़े हों। वाइस की ऊंचाई आपकी कोहनी (Elbow) के बराबर होनी चाहिए, तभी आप बिना थके सही ताकत लगा पाएंगे।
- जॉब को वाइस में बांधें: MS Flat के टुकड़े को बेंच वाइस के जबड़ों के बीच रखें और हैंडल को क्लॉकवाइज़ (Clockwise) घुमाकर टाइट करें। जॉब वाइस के जबड़ों से सिर्फ 5 mm से 10 mm ही ऊपर निकला होना चाहिए, वरना फाइलिंग करते समय तेज़ आवाज़ (Chattering) आएगी।
- सही फाइल का चुनाव करें: ज़्यादा मटेरियल हटाने के लिए 250 mm Basterd File लें। फाइल के हैंडल को दाएं हाथ में मजबूती से पकड़ें और बाएं हाथ की हथेली को फाइल के आगे वाले सिरे (Tip) पर रखें।
- खड़े होने की पोज़िशन (Stance) सही करें: वाइस से थोड़ी दूरी पर खड़े हों। अपना बायां पैर आगे रखें और दायां पैर पीछे की तरफ रखकर बॉडी का बैलेंस बनाएं।
- फाइलिंग शुरू करें: फाइल को आगे की तरफ (Forward Stroke) धकेलते समय दबाव डालें, क्योंकि फाइल सिर्फ आगे जाते समय ही मेटल काटती है। पीछे लाते समय (Return Stroke) बिल्कुल भी दबाव न डालें, वरना फाइल के दांते घिसकर खराब हो जाएंगे।
- स्ट्रोक की स्पीड मेंटेन करें: एक मिनट में लगभग 40 से 50 स्ट्रोक (Strokes) मारना आइडियल माना जाता है। बहुत ज़्यादा तेज़ फाइलिंग करने से आप जल्दी थक जाएंगे और जॉब भी किनारों से तिरछा हो जाएगा।
- Try Square से चेकिंग: थोड़ा घिसने के बाद जॉब को वाइस से बाहर निकालें और इसके किनारों को कपड़े से साफ करें। अब 150 mm Try Square के ब्लेड को जॉब की सतह पर लगाकर देखें कि रोशनी (Light) आर-पार तो नहीं हो रही है।
- Hacksaw से कटिंग (अगर ज़रूरत हो): अगर आपको मेटल को दो हिस्सों में काटना है, तो 300 mm Hacksaw लें। हैक्सा ब्लेड को फ्रेम में इस तरह फिक्स करें कि ब्लेड के दांते हमेशा आगे की तरफ (Forward direction) हों।
- कटिंग की शुरुआत: जिस लाइन पर काटना है, वहां पहले पुरानी त्रिकोणी फाइल (Triangular File) के किनारे से हल्का सा कट (Notch) लगा लें। इससे हैक्सा ब्लेड अपनी जगह से फिसलेगा नहीं और कटिंग बिल्कुल सीधी होगी।
- कूलेंट का इस्तेमाल: कटिंग और ड्रिलिंग के दौरान लगातार पानी या कटिंग ऑयल (Coolant) डालते रहें। इससे कटिंग टूल ठंडा रहता है और उसकी लाइफ दोगुनी हो जाती है।
सुरक्षा सावधानियां (Safety Precautions) वर्कशॉप में एक छोटी सी लापरवाही आपकी या आपके साथी की जान ले सकती है। काम शुरू करने से पहले हमेशा Safety Shoes (सुरक्षा जूते) और टाइट फिटिंग वाले सूती कपड़े (Boiler Suit) पहनें।
- बिना हैंडल वाली फाइल: कभी भी बिना हैंडल वाली फाइल (File without handle) का इस्तेमाल न करें। अगर फाइल फिसल गई, तो उसकी नुकीली टैंग (Tang) आपके हाथ के आर-पार घुस सकती है।
- ढीला हैमर: अगर हैमर का हैंडल ढीला है या उसमें पच्चर (Wedge) नहीं लगी है, तो उसे तुरंत बदल दें। स्ट्राइक करते समय ढीला हैमर उड़कर किसी के भी सिर पर भयंकर चोट पहुंचा सकता है।
- ऑयल और ग्रीस का ध्यान: अपनी बेंच वाइस, हैमर के हैंडल और फाइल की सतह पर कभी भी तेल (Oil) या ग्रीस न लगने दें। इससे टूल्स फिसलते हैं और काम करते समय एक्सीडेंट हो सकता है।
- मशीन का बुरादा (Chips): फाइलिंग या कटिंग के बाद बेंच पर गिरे लोहे के नुकीले बुरादे (Metal chips) को कभी भी नंगे हाथों से साफ न करें। इसे साफ करने के लिए हमेशा एक सॉफ्ट ब्रश का ही उपयोग करें।
![Safety Precautions using ITI Fitter Hand Tools]](https://sarkariresultine.com/wp-content/uploads/2026/08/Gemini_Generated_Image_et9mn0et9mn0et9-1024x555.jpeg)
सामान्य समस्याएं और उनके समाधान (Common Problems & Troubleshooting) काम करते समय अक्सर कुछ ऐसी दिक्कतें आती हैं जो नए लड़कों का दिमाग खराब कर देती हैं। आइए देखते हैं कि वर्कशॉप की आम समस्याएं क्या हैं और उन्हें कैसे ठीक किया जाता है:
- समस्या 1: फाइलिंग करते समय जॉब की सतह पर खरोंच (Scratches) आना।
- कारण: फाइल के दांतों के बीच लोहे के छोटे कण फंस गए हैं। इसे तकनीकी भाषा में ‘Pinning of File’ कहते हैं।
- समाधान: फाइल को तुरंत रोकें और एक File Card (वायर ब्रश) से दांतों को अच्छी तरह रगड़कर साफ करें।
- समस्या 2: हैक्सा ब्लेड का बार-बार टूट जाना।
- कारण: आपने हैक्सा ब्लेड को फ्रेम में बहुत ज़्यादा टाइट (Over-tight) कर दिया है, या फिर कटिंग करते समय फ्रेम को तिरछा चला रहे हैं।
- समाधान: विंग नट (Wing nut) को हाथ से ही सही टेंशन पर कसें, प्लास का इस्तेमाल भूलकर भी न करें।
- समस्या 3: जॉब 90 डिग्री (Square) नहीं बन रहा है, एक साइड ज़्यादा घिस गई है।
- कारण: आपकी बॉडी का बैलेंस सही नहीं है और आप फाइल को एक तरफ झुका कर (Rocking action) चला रहे हैं।
- समाधान: अपने दोनों हाथों का दबाव बिल्कुल बराबर रखें। फाइल को जॉब के ऊपर बिल्कुल फ्लैट (समानांतर) चलाने की रोज़ाना प्रैक्टिस करें।
- समस्या 4: सेंटर पंच से मार्किंग करते समय निशान गहरा नहीं बन रहा।
- कारण: आप जिस हैमर का इस्तेमाल कर रहे हैं उसका वज़न बहुत कम है, या पंच का पॉइंट घिसकर ब्लंट (Blunt) हो चुका है।
- समाधान: कम से कम 220 grams (1/2 lb) का बॉल पीन हैमर इस्तेमाल करें और पंच के पॉइंट को ग्राइंडर पर 90 डिग्री एंगल पर फिर से तेज़ कर लें।
सीनियर टेक्नीशियन के सीक्रेट टिप्स (Senior Technician’s Pro-Tips) अक्सर लोग यह गलती करते हैं कि वे फाइल को रगड़ते रहते हैं, लेकिन फिनिशिंग बिल्कुल नहीं आती। जॉब को शीशे की तरह चमकाने के लिए फाइल की सतह पर साधारण सफेद चॉक (Chalk) रगड़ लें।
चॉक रगड़ने से फाइल के दांतों के बीच लोहे का बुरादा नहीं फंसता और ‘Pinning’ की समस्या जड़ से खत्म हो जाती है। यह एक ऐसा वर्कशॉप सीक्रेट (Jugaad) है जो आपकी फिनिशिंग को एकदम प्रोफेशनल बना देगा।
हैक्सा से कटिंग करते समय आखिरी के 2 मिलीमीटर बचते ही अपनी स्पीड बिल्कुल धीमी कर दें। अगर आप तेज़ काटते रहेंगे, तो जॉब का कोना झटके से टूट जाएगा (Break-off) और आपकी पूरी मेहनत बेकार हो जाएगी।
ITI और टेक्निकल ट्रेड्स से जुड़ी ऐसी ही अन्य प्रैक्टिकल जानकारी के लिए Sarkari Resultine पर विज़िट करें। वहां आपको इंडस्ट्रियल जॉब्स, टूल्स और टेक्निकल करियर से जुड़े बेहतरीन अपडेट्स मिलते रहेंगे।
मार्किंग करते समय अगर लाइन साफ़ नहीं दिख रही है, तो कॉपर सल्फेट (Copper Sulphate) के घोल का हल्का लेप (Marking Media) जॉब पर लगाएं। जब यह सूख जाए, तब स्क्राइबर (Scriber) से मार्किंग करें, लाइनें बिल्कुल साफ़ और चमकदार दिखेंगी।
वाइवा और इंटरव्यू के 3 महत्वपूर्ण सवाल (Top 3 Viva/Interview Questions) जब आप किसी कंपनी में प्रैक्टिकल टेस्ट या जॉब इंटरव्यू देने जाएंगे, तो HR और टेक्निकल मैनेजर आपसे घुमा-फिरा कर सवाल पूछेंगे। नीचे दिए गए ये 3 सवाल लगभग हर इंडस्ट्रियल इंटरव्यू में पूछे जाते हैं:
सवाल 1: हैक्सा ब्लेड को फ्रेम में फिट करते समय उसके दांतों (Teeth) की दिशा किस तरफ होनी चाहिए और क्यों? जवाब: हैक्सा ब्लेड के दांतों का झुकाव हमेशा विंग नट की तरफ (आगे की दिशा में) होना चाहिए। ऐसा इसलिए होता है क्योंकि हैंड हैक्सा सिर्फ ‘फॉरवर्ड स्ट्रोक’ (आगे जाते समय) में ही मेटल काटता है।
सवाल 2: ‘पिनिंग ऑफ फाइल’ (Pinning of File) क्या होती है और इससे जॉब पर क्या नुकसान होता है? जवाब: जब हम किसी धातु को घिसते हैं, तो उसके बारीक कण फाइल के दांतों में मजबूती से फंस जाते हैं, इसे ही पिनिंग कहते हैं। अगर इसे साफ नहीं किया गया, तो यह जॉब की स्मूथ सतह पर गहरी खरोंचें (Scratches) पैदा कर देता है।
सवाल 3: बेंच वाइस का साइज़ कैसे लिया जाता है? जवाब: अक्सर स्टूडेंट्स कहते हैं कि वाइस के वज़न से साइज़ लेते हैं, जो कि एकदम गलत है। बेंच वाइस का साइज़ हमेशा उसके जबड़ों की चौड़ाई (Width of the Jaws) से मापा जाता है, जैसे 75 mm, 100 mm, या 150 mm।
आखिरी बात दोस्तो, हैंड टूल्स ही एक फिटर की असली पहचान होते हैं। अगर आपने वर्कशॉप में फाइल और हैक्सा पर अपना हाथ सेट कर लिया, तो दुनिया की कोई भी इंडस्ट्री आपको नौकरी देने से मना नहीं कर सकती।
हमेशा याद रखें, जल्दी का काम शैतान का होता है। टूल्स के साथ कोई ज़बरदस्ती न करें, सही तकनीक और पूरी सुरक्षा के साथ काम करें, बेहतरीन रिजल्ट खुद आपके सामने होगा।